I. Descrição da aplicação para a Máquina de formação em espiral Rebar
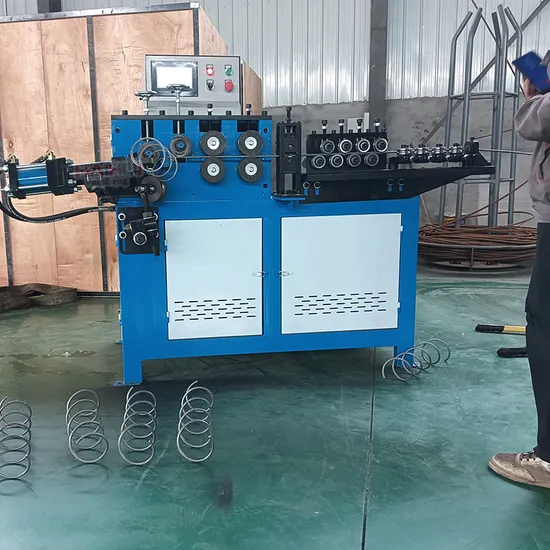
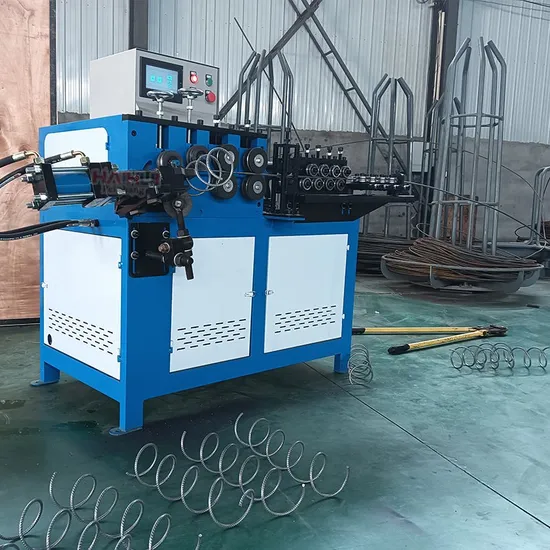
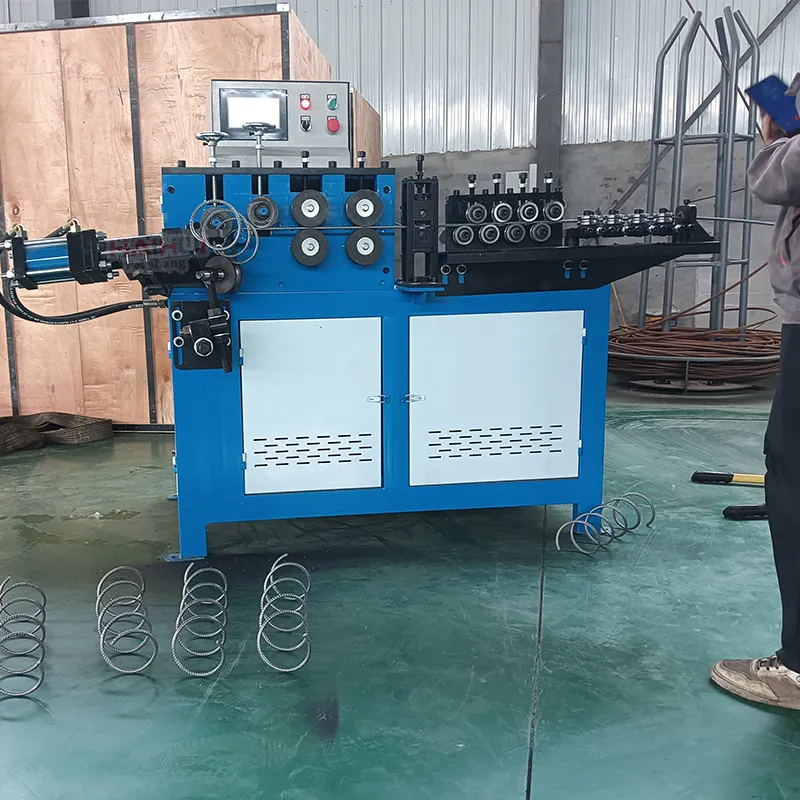
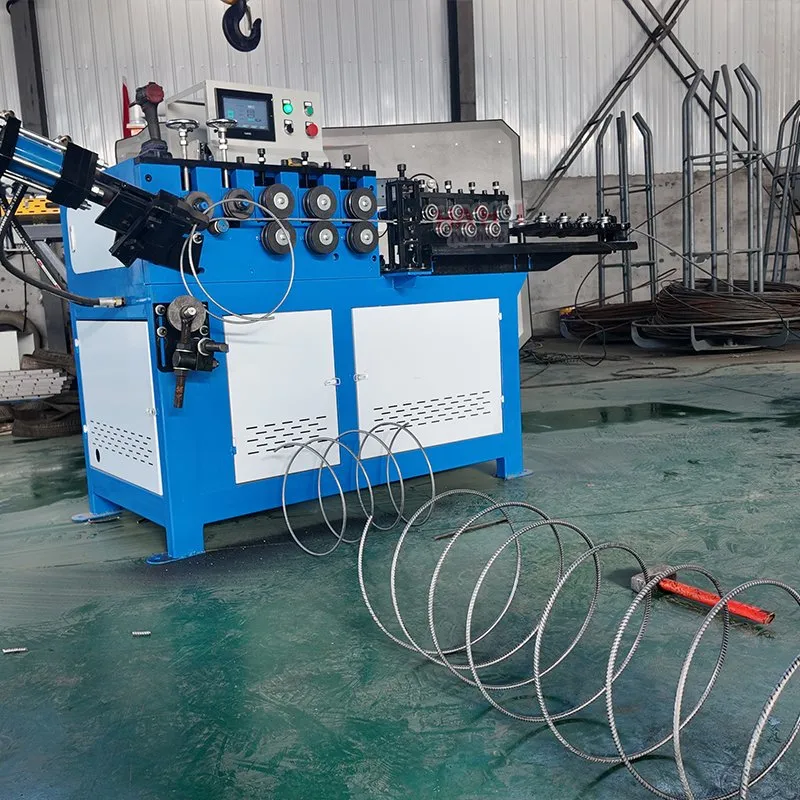
Esta máquina foi concebida pela nossa fábrica com base nos requisitos práticos de construção de pilhas de terra fotovoltaicas, vias rápidas e caminhos-de-ferro de alta velocidade, projectos de geração de energia eólica e sistemas de ancoragem pré-esforçada. É uma máquina de processamento de barra de recuperação capaz de executar operações de endireitamento, enrolamento e corte em várias especificações. É principalmente utilizado para bobinagem de barras de aço redondas com um diâmetro entre 4 mm e 22 mm, normalmente feitas de aço de grau Q235. Ao definir o diâmetro interno e o espaçamento (espaçamento), a máquina pode ser personalizada para produzir vários tipos de gaiolas de reforço em espiral e molas de barra de rebarra de acordo com as especificações do cliente. A máquina formadora em espiral é utilizada predominantemente na construção de ferrovias de alta velocidade, pontes elevadas e pilhas tubulares. Além disso, podemos personalizar modelos e especificações específicos de reforço em espiral - em vários estilos - para satisfazer as necessidades únicas dos nossos utilizadores, garantindo a segurança e a fiabilidade.
II Princípios básicos de funcionamento da Máquina de formação em espiral
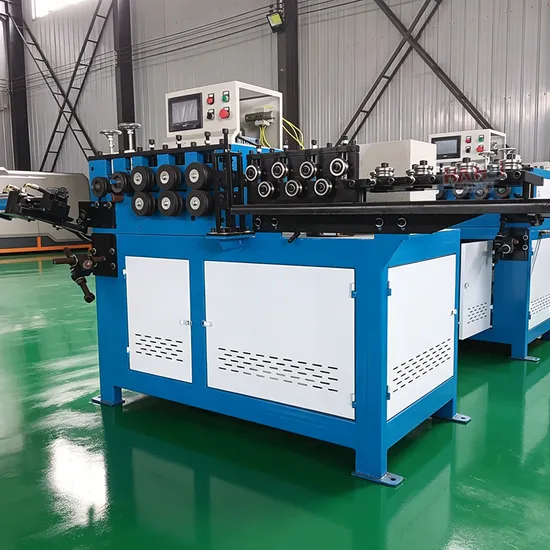
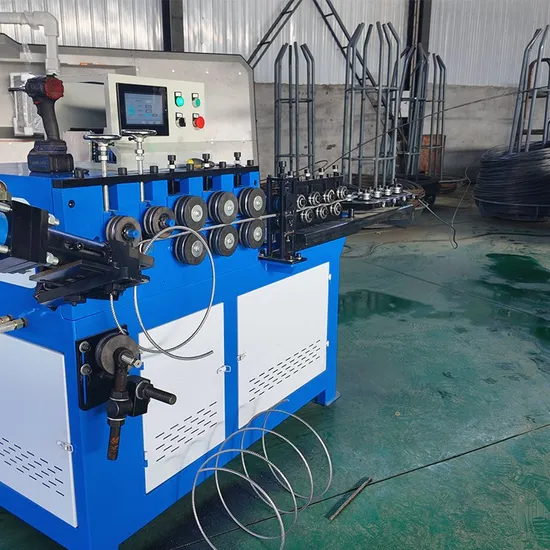
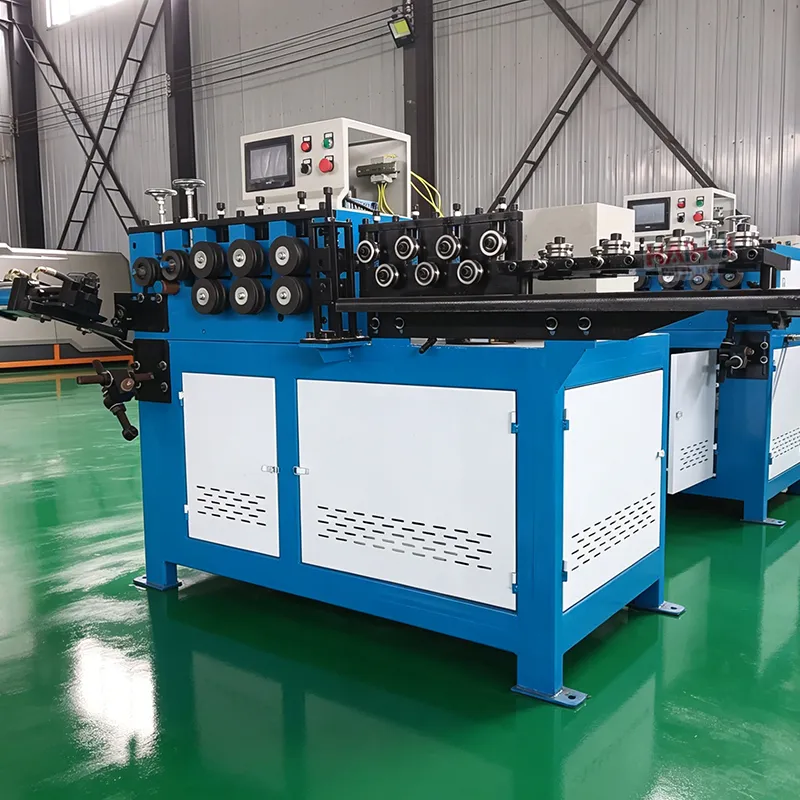
A unidade completa pode ser configurada com um rack de rebarra padrão ou um suporte de alimentação de rebarra para serviço pesado. O material é alimentado do lado direito e descarregado do lado esquerdo. A máquina utiliza um método de enrolamento em espiral do lado direito, capaz de produzir anéis de viragem única ou espirais de viragem múltipla. Duas linhas de rolos alisadores localizadas na entrada de alimentação executam o endireitamento preliminar da barra de recbar. Utilizando os botões do painel de controlo CNC, a barra de reforço é avançada para a posição do codificador de medição do comprimento; os parafusos de fixação correspondentes são então apertados com uma ferramenta e a roda de ajuste manual é ajustada de acordo com o diâmetro da barra de reforço. Com base em planos de projeto ou requisitos de processamento - como ajuste do passo, diâmetro externo ou diâmetro interno - é produzida uma mangueira espiral de teste para verificar a conformidade com as especificações. São efectuados ajustes adequados até que a saída cumpra todos os padrões necessários.
III Principais vantagens da Rebar Spiral Forming Machine
Esta máquina incorpora as melhores características dos produtos domésticos, com uma estrutura compacta e uma área de ocupação reduzida. A sua disposição é lógica e eficiente, resultando em baixos níveis de ruído durante o funcionamento. Com um design de precisão e esteticamente agradável, inclui tecnologia de controlo avançada que garante um desempenho operacional estável e suave. Produz componentes com precisão e precisão dimensional elevada. Equipado com capacidades de rotação para a frente e para trás, proporciona uma operação de poupança de energia, elevada produção e baixos custos gerais de produção.
IV Âmbito de aplicação para a Máquina de formação em espiral Rebar
Esta máquina é adequada para lubrificar vários fios metálicos - especificamente rebarra que variam entre 4 mm e 22 mm de diâmetro - em círculos completos, semi-círculos ou arcos circulares de qualquer ângulo especificado (ângulo concêntrico). É um dos equipamentos especializados essenciais para a indústria de processamento de fios metálicos, especialmente para os materiais de ferro e aço.
V. Precauções de manutenção diárias para a Máquina de formação em espiral Rebar
1. Quando a máquina de formação em espiral de barra de rebarra não estiver em uso, certifique-se de que a fonte de alimentação esteja desconectada. Não deixe a máquina ligada durante longos períodos sem funcionamento.
2. A caixa da máquina deve ser aterrada de forma confiável para garantir a segurança elétrica. 3. Verifique o nível do óleo hidráulico no tanque a cada três meses. Se o nível for insuficiente, adicione óleo hidráulico anti-desgaste n.o 68 (idealmente, o nível do óleo deve ficar acima do tubo de circulação de refrigeração de cobre).
4. Desmonte e limpe cuidadosamente o filtro de óleo a cada dois meses.
VI Características de desempenho da Máquina de flexão de anel em espiral:
1. Operação fácil de usar; economiza tempo, simplifica o gerenciamento e aumenta a eficiência da produção.
2. A transmissão directa através de um motor hidráulico assegura uma precisão superior. A eliminação da necessidade de transmissão assistida por engrenagens minimiza a folga da engrenagem.
3. Possui alimentação de fio suave, rápida e precisa, além de recursos de rotação para frente e para trás para fácil ajuste.
4. Equipado com uma unidade hidráulica de potência profissional e fabricada, que oferece pressão de óleo estável e velocidade ajustável. Possui válvulas eletromagnéticas de alta qualidade, bombas hidráulicas e motores de bomba.
5. Inclui uma função de contagem incorporada que permite definir uma quantidade de produção alvo; a máquina pára automaticamente quando a quantidade definida é atingida.
6. Possui um sistema de circulação de arrefecimento por água para manter temperaturas estáveis do óleo, evitando o sobreaquecimento causado por tempo quente ou por operação prolongada, garantindo assim uma precisão consistente.
7. Sistema de controlo: Utiliza um microcontrolador de chip único para controlo de programas. Os componentes principais são fornecidos por fornecedores internacionais para garantir a elevada precisão e estabilidade da máquina, ao mesmo tempo que prolonga a sua vida útil geral.
| Modelo |
HH4-10LX |
HH4-12LX |
HH12-20LX |
HH14-22LX |
| Processar barra única |
4-10 mm |
4-12 mm |
10 mm |
14 mm |
| Processar barra dupla |
4-8 mm |
4-10 mm |
10 mm |
14 mm |
| Motor de alimentação |
3,5kw |
5,5kw |
11,0 kw |
11 kw |
| Diâmetro exterior pequeno |
50 mm |
50 mm |
100 mm |
130 mm |
| Diâmetro exterior grande |
380 mm |
500 mm |
520 mm |
550 mm |
| Intervalo de inclinação |
15 mm |
15 mm |
20 mm |
20 mm |
| Tensão |
380 V/50 HZ |
380 V/50 HZ |
380 V/50 HZ |
380 V/50 HZ |
| velocidade |
28 m/min |
28 m/min |
28 m/min |
28 m/min |
| Tensão suportada |
410 V/220 V/415 V. |
410 V/220 V/415 V. |
410 V/220 V/415 V. |
410 V/220 V/415 V. |
| Tamanho da unidade principal |
1.95 * 1.3 * 1,35 m. |
2.55 * 1.3 * 1,35 m. |
2.95 * 1.4 * 1,45 m. |
2.95 * 4.4 * 1,45 m. |
| Motor de alimentação automática |
|
|
3,5kw |
3,5kw |
| Canhoto |
Feito à medida |
Feito à medida |
Feito à medida |
Feito à medida |
| Destros |
Produtos à vista |
Produtos à vista |
Produtos à vista |
Produtos à vista |
| Cor da unidade principal |
Azul/Vermelho |
Azul/Vermelho |
Azul/Vermelho |
Azul/Vermelho |
| Tipo de alimentação |
Motor hidráulico |
Motor HY draulic |
Motor hidráulico com redutor |
Motor hidráulico com redutor |
| Método de corte |
Corte do cilindro hidráulico |
Corte do cilindro hidráulico |
Corte do cilindro hidráulico |
Corte do cilindro hidráulico |
| peso |
600 kg |
700 kg |
1100 kg |
1200 kg |
| Consumo de energia |
3 kw/h |
3 kw/h |
3 kw/h |
3 kw/h |
| Suporte de alimentação de material |
Capacidade de carga de 2000 kg (personalização disponível, capacidade de carga de 3000 kg) |
Descrição do produto

Diretrizes para operar a Máquina de formação de barra de espiral
1. Preparação de matérias-primas: Certificar-se de que as matérias-primas rebares que satisfaçam os requisitos especificados são preparadas e carregadas na entrada de alimentação da máquina de formação de barras espirais.
2. Processamento de barras: Quando a barra de deformação entra na máquina de formação, esta é submetida a uma série de operações de processamento e dobragem mecânico - incluindo a passagem pelas rodas de tracção de pré-ajuste, um contador de comprimento, rodas de alisamento e um mecanismo de enrolamento - para formar uma estrutura em espiral. Este processo requer um controlo preciso da trajectória de movimento e da força exercida pelos componentes mecânicos para garantir que a barra de rebarra em espiral produzida cumpre todas as especificações de design.
3. Ajuste do espaçamento e diâmetro interno/externo:
Depois de a barra de corte ter sido carregada na máquina, prima o botão "Forward" (para a frente) no sistema de controlo CNC e aguarde que a barra de recuperação avance para a posição da roda de ajuste da inclinação do cilindro hidráulico. Para uma barra de reforço mais espessa, rode a roda do manípulo de ajuste para cima; para aumentar o diâmetro exterior (e o diâmetro interior), rode a roda de ajuste de inclinação para baixo; e para aumentar a inclinação, rode a roda de ajuste de inclinação para fora. Em essência, esta roda de ajuste específica controla o diâmetro exterior/interior e o passo da espiral.
4. Corte e regulação do comprimento: Depois de terminado o processamento da barra de corte em espiral, a barra de corte deve ser cortada com o mecanismo do cilindro hidráulico. Este processo também requer um controlo preciso através do sistema CNC para garantir que o comprimento e o número de voltas para cada peça de barra em espiral cumprem as especificações necessárias.
5. Ajuste de velocidade: A velocidade de processamento pode ser ajustada através do sistema de controlo CNC. O sistema CNC e o contador de comprimento localizado na máquina estão interligados; dependendo dos requisitos de processamento, a velocidade pode ser definida para um de três níveis: Baixo, médio ou alto.
6. Inspecção da qualidade: A barra de protecção em espiral produzida deve ser submetida a uma inspecção de qualidade abrangente, abrangendo parâmetros como dimensões, forma, passo e diâmetro interior/exterior. Apenas os produtos que passam com sucesso nestas inspecções são considerados adequados para aplicação em campos como a geração de energia eólica, a colocação de estacas fotovoltaicas no solo, a construção de linhas ferroviárias de alta velocidade e novos projectos energéticos.


 Garantia de Pagamento

 Logística de Plataforma
 Serviço de Inspeção
 Após-Venda & Tratamento de Disputas
 Fornecedor Auditado